Artykuł sponsorowany
Dlaczego lokalna obróbka CNC skraca wdrażanie poprawek konstrukcyjnych w produkcji maszyn
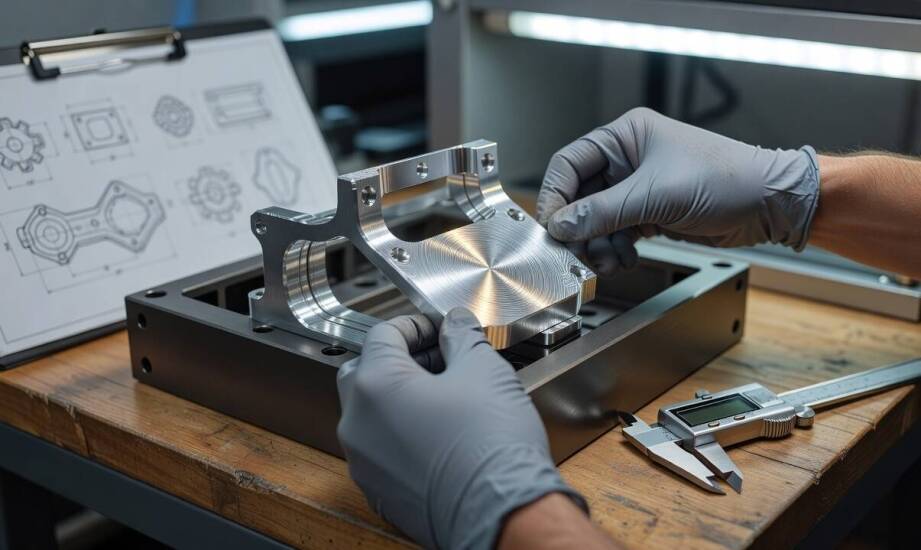
Podczas montażu nowego zespołu w maszynie do obróbki drewna drobna korekta geometrii rolki posuwu potrafi sprawić, że element nie wchodzi płynnie w przewidziane gniazdo. Prace zatrzymują się wówczas na etapie testów funkcjonalnych, a linia produkcyjna czeka na ostateczną decyzję o zmianie rysunku. Każdy dzień przestoju na stanowisku montażowym generuje wymierne straty finansowe, dlatego producenci urządzeń przemysłowych szukają sposobów na maksymalne skrócenie czasu wprowadzania poprawek. Iteracyjny proces projektowania urządzeń wymusza w takich sytuacjach ścisłą współpracę między biurem inżynieryjnym a warsztatem zajmującym się skrawaniem.
Przeczytaj również: Czym różni się sprzątanie biur od sprzątania mieszkań?
Wpływ poprawek konstrukcyjnych na proces programowania maszyn
Konstruktor przekazuje zmodyfikowany rysunek technologowi, który natychmiast analizuje wpływ korekty na kolejność operacji oraz dobór narzędzi. Wykonawca weryfikuje z kolei, czy nowa geometria mieści się w fizycznych możliwościach parku maszynowego i czy odpowiedni wariant materiału znajduje się w magazynie. Gdy partner produkcyjny znajduje się w bliskiej odległości, szczegółowe uzgodnienia mogą odbywać się podczas krótkiej wizyty lub bezpośredniej rozmowy technicznej, opierając się na rzeczywistych oględzinach niepasującego detalu. Bezpośredni kontakt ogranicza ryzyko błędnej interpretacji tolerancji, na przykład typowego dla powierzchni współpracujących wymagania ±0,1 mm czy precyzyjnego frezowania do poziomu ±0,005 cala. Technolog potrafi z miejsca ocenić, czy dodatkowa operacja wymusza zmianę oprzyrządowania lub odwrócenie kolejności frezowania względem toczenia.
Przeczytaj również: Rola aplikacji do zarządzania projektami w planowaniu zasobów
Poprawka wymiaru docisku do frezarki znacznie szybciej trafia do kodu maszyny, jeśli komunikacja przebiega bez barier związanych z różnicą stref czasowych czy niezrozumieniem specyfiki materiału. Krajowi podwykonawcy doskonale znają wyzwania pojawiające się przy obrabianiu twardej stali nierdzewnej oraz stopów aluminium. Wczesne wykrycie problemów z odprowadzaniem wióra czy chłodzeniem detalu skraca etap weryfikacji wykonalności. Brak długich łańcuchów akceptacji pozwala skupić się inżynierom wyłącznie na parametrach technicznych zadania.
Przeczytaj również: Wpływ jakości surowców na trwałość wyrobów z odlewów sferoidalnych
Firma SPOROL funkcjonuje w branży precyzyjnej obróbki mechanicznej od 1988 roku, dostarczając dedykowane komponenty dla producentów obrabiarek. Zakład zajmuje się wytwarzaniem takich elementów jak mechanizmy posuwu DSIM, rolki szlifierskie oraz krążki kopiujące. Praktyka pokazuje, że bezpośrednia obsługa firm z sektora drzewnego pozwala sprawniej analizować plany i wdrażać zmiany konstrukcyjne już na początkowych etapach prototypowania maszyn.
Szybka reakcja lokalnego zakładu CNC na poprawki po testach
Po zrealizowaniu pierwszej partii próbnej zespół montażowy zleceniodawcy sprawdza rzeczywiste pasowanie detali oraz ich wpływ na bazowanie całego mechanizmu napędowego. Stwierdzenie kolizji, zatarcia lub nadmiernego luzu skłania głównego inżyniera do zlecenia natychmiastowej przeróbki kształtu. Współpraca z zakładem zlokalizowanym w tym samym regionie daje szansę na wykonanie elementu korygującego bez konieczności oczekiwania na skomplikowaną spedycję od odległego dostawcy hurtowego.
Specjaliści realizujący obróbkę skrawaniem CNC w Gdańsku mogą na bieżąco kontrolować wprowadzanie zmian w programie sterującym maszyny. Jest to krytyczne przy toczeniu wałków mimośrodowych lub osi dla rolek posuwu, gdzie bardzo wąskie tolerancje decydują o kulturze i płynności pracy całego urządzenia. Osiągnięcie pożądanej gładkości powierzchni wymaga niejednokrotnie kilku prób z użyciem różnych strategii frezowania. Gdy rewizja obejmuje powierzchnie styku stalowych docisków w obrabiarce stolarskiej, wykwalifikowany operator weryfikuje pomiary mikrometrem i na bieżąco dostosowuje parametry skrawania. Zmiana ścieżki narzędzia odbywa się szybko po zatwierdzeniu nowego wymiaru.
Sytuacja wymagająca nagłej zmiany geometrii współpracy wymusza szybkie przeprogramowanie maszyny bez zaburzania harmonogramu innych prac na hali. Odpowiednio zorganizowany podwykonawca zazwyczaj dostarcza poprawiony detal w relatywnie krótkim czasie, co umożliwia bezproblemową kontynuację prób ruchowych u producenta sprzętu. Elastyczne podejście do korekt projektowych znacząco zmniejsza ryzyko opóźnienia premiery rynkowej nowej maszyny.
Przewaga regionalnego partnera technicznego wynika w głównej mierze ze znacznego skrócenia pętli obejmującej wytypowanie błędu, korektę w systemie CAM, ponowny test i finalne wdrożenie. Czas poświęcony na logistykę zmienionych części stanowi zaledwie jeden z czynników. Równie istotna pozostaje możliwość precyzyjnego omawiania założeń dotyczących tolerancji kształtu, pasowań oraz gatunków materiałów bez szumu informacyjnego. Producent maszyn zyskuje komfort pracy, wiedząc, że każda kolejna rewizja rysunku zostanie bezbłędnie zinterpretowana, a proces przejścia od prototypu do produkcji seryjnej przebiegnie płynnie.
Kategorie artykułów
Polecane artykuły

Rola kancelarii notarialnych w procesie przekształcania spółek
Kancelarie notarialne pełnią istotną funkcję w przekształceniach spółek, oferując wsparcie prawne oraz bezpieczeństwo transakcji. Ich obecność jest kluczowa podczas zmian strukturalnych, gdyż notariusze dbają o zgodność z przepisami oraz interesami wszystkich stron. W Bydgoszczy można znaleźć wiele

Pensjonaty w Świnoujściu: idealne miejsca na romantyczny weekend we dwoje
Świnoujście to malownicze miasto nadmorskie, które przyciąga pary szukające romantycznych miejsc na weekend. Pensjonaty w tym mieście blisko morza z wyżywieniem oferują komfortowe warunki oraz bliskość do plaży i atrakcji turystycznych, co sprawia, że każdy moment spędzony tutaj staje się niezapomni